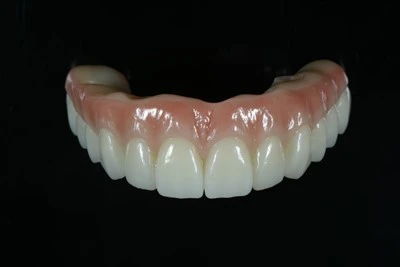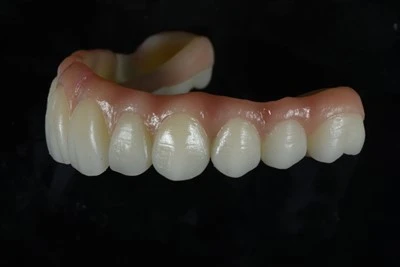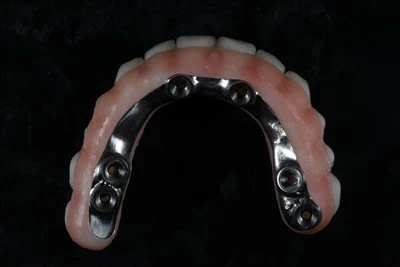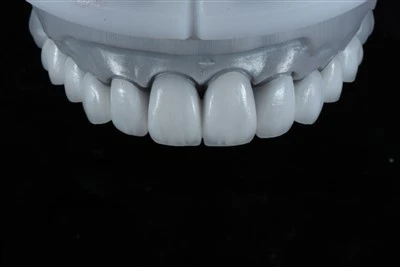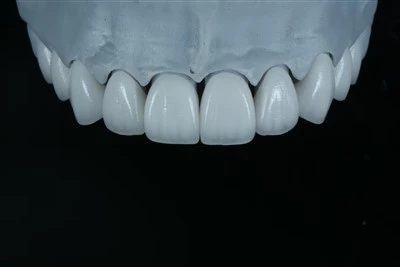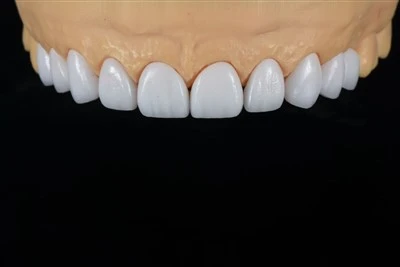


En digital protese er en fullstendig eller delvis avtagbar protese designet og produsert gjennom enCAD/CAM arbeidsflyt- intraoral skanning, datastøttet design og subtraktiv fresing elleradditiv 3D-utskrift- i stedet for konvensjonelle avtrykks- og kolbepakketeknikker.
Denøyaktigheten til en digital proteseer ikke bestemt av noen enkelt maskin, materiale eller programvareplattform. Det er det sammensatte resultatet av hvor nøyaktig hvert trinn avarbeidsflyt for digital protesefanger opp, oversetter og reproduserer pasientens orale anatomi.
For tannleger og tannlaboratorier betyr dette atdigital protese nøyaktighet, endelig tilpasning, okklusjon, retensjon og mengden justering av stolen avhenger av hvor godt hele arbeidsflyten er kontrollert.

Fem stadier som bestemmer nøyaktigheten av digital protese
Digital protesnøyaktighet er en kjede, og hvert ledd enten bevarer eller forringer den dimensjonale sannheten til den opprinnelige anatomien. De fem stadiene er datainnsamling, registrering av kjeveforhold, CAD-design, produksjonsmetode og materialadferd.
En feil introdusert på et hvilket som helst stadium forplanter seg nedstrøms - en 100-mikrons skanningsunøyaktighet blir en 150-mikrons baseavvik etter designinterpolering, og potensielt større etter polymerisasjonskrymping under produksjon.
Det som skiller en nøyaktig digital protese fra en unøyaktig er hvor godt hvert trinn kontrollerer sitt eget feilbudsjett og hvor tett disse stadiene er integrert.
Av denne grunn,digital proteseproduksjonbør vurderes som en komplett prosess i stedet for bare å se på skanneren, CAD-programvaren, fresemaskinen eller 3D-skriveren.
Intraoral skanning og digital protesnøyaktighet
Sannhet vs. presisjon
To beregninger definerer skannerytelse, og å forvirre dem fører til feil utstyrsvalg.
Sannhetmåler hvor nær de skannede dataene er den faktiske fysiske anatomien - det systematiske avviket fra virkeligheten.
Presisjon, også kalt repeterbarhet, måler hvor konsekvent skanneren produserer det samme resultatet på tvers av flere skanninger av samme objekt.
En skanner kan være svært presis, men konsekvent unøyaktig, og produsere samme feil modell hver gang.
For tannløse buer betyr sannhet mer enn presisjon. Slimhinnen er mobil, komprimerbar og mangler faste referansepunkter som tannoverflater.Tedtende bueskanninger derfor grunnleggende vanskeligere enn å skanne en tannbue med distinkt tannanatomi for stingjustering.
Nøyaktigheten av dette første trinnet har en direkte innflytelse på etterfølgendeprotesebasenøyaktighetog vevstilpasning.
Skannerteknologi og dens begrensninger
Nåværende intraorale skannere bruker optiske prinsipper som konfokalmikroskopi, triangulering eller optisk koherenstomografi. Hver av dem har avveininger i hvordan den håndterer den tannløse buen:
|
Skannerprinsipp |
Styrke |
Begrensning for Edentulous Arches |
|
Konfokal optisk skanning |
Høy sannhet på glatte overflater; takler våte felt godt |
Sømfeil på lange, funksjonsløse spenn |
|
Triangulasjonsbasert skanning |
Rask fangst; effektiv på klart definert overflateanatomi |
Kan slite med blank slimhinne og dype vestibuler |
|
Optisk koherenstomografi |
Dybdeløste data; minimalt med pulver nødvendig |
Langsommere; begrenset klinisk validering for helbueproteser |
Den tannløse buen mangler de anatomiske landemerkene som hjelper sømalgoritmer med å justere påfølgende bilderammer. A 2024ekspertkonsensus om intraoral skanningbemerket at skannestrategi - banen operatøren følger - direkte påvirker nøyaktigheten, og at det ennå ikke eksisterer noen enhetlig standard for tannløse bueskanneprotokoller.
Skanningsstrategi er viktig
For tannløse pasienter er skannebanen ikke en liten teknisk detalj - den er en bestemmende faktor fordigital protesepassform.
Den anbefalte tilnærmingen skanner toppen først, og strekker seg deretter lateralt inn i vestibulære og linguale sulci. Skanning av vestibylen under funksjonell spenning, mens pasienten beveger kinnene og tungen, fanger den dynamiske grensen som bestemmer proteseforseglingen.
En statisk skanning av den hvilende slimhinnen kan produsere en protesebase som passer til anatomien i hvile, men mister forseglingen under funksjon.
Kliniske studier viser at når det tannløse spennet øker, avtar både sannheten og lineær nøyaktighet av digitale inntrykk betydelig. Kennedy klasse I-buer med frie forlengelser viser målbart lavere nøyaktighet enn avgrensede defekter.
For laboratorier som mottar digitale saker, forstå hva som kreves av enintraoral skanning for forutsigbare restaureringerkan bidra til å redusere nedstrømsfeil før CAD-design begynner.
- Skanningen er grunnlaget. Ingen mengde sofistikert digital protesedesign eller produksjon kan gjenopprette nøyaktighet som aldri ble fanget.

Opptegnelser om kjeveforhold og okklusjon av proteser
Det sentrale forholdsproblemet
Registrering av den korrekte vertikale dimensjonen av okklusjon (VDO) og sentrisk relasjon (CR) er der mange digitale proteser svikter - ikke nødvendigvis i protesebasen, men i okklusjonen.
En perfekt tilpasset base med feil kjeveforhold er fortsatt en unøyaktig protese.
Digitale arbeidsflyter tilbyr to tilnærminger:
- Digital gotisk buesporing:Elektroniske kjeveopptaksenheter fanger opp CR i tre dimensjoner, og mater data direkte inn i CAD-programvaren. Dette reduserer overføringsfeil, men krever ekstra maskinvare og pasientsamarbeid.
- Skanningsbasert bittregistrering:En allerede eksisterende protese eller vokskant skannes i okklusjon, og det romlige forholdet trekkes ut fra skanningen. Dette er raskere, men arver eventuelle feil i felgen eller eksisterende protese.
Hvorfor dette stadiet mislykkes
Den vanligste feilen er ikke nødvendigvis opptaksenheten. Det er antakelsen at en enkelt statisk registrering representerer pasientens funksjonelle kjeveposisjon.
Pasienter med resorberte rygger og ustabile nevromuskulære mønstre kan vise 0,5–1 mm avvik mellom en registrert CR og deres vanlige lukkebane. Denne uoverensstemmelsen oversetter direkte til okklusale forstyrrelser på den ferdige protesen.
En digital arbeidsflyt eliminerer ikke dette problemet. Det kan ganske enkelt gjøre det raskere å produsere en protese fra unøyaktige data om kjeveforhold.
Av denne grunn,digital protese nøyaktighetbør alltid inkludere okklusal nøyaktighet, ikke bare vevssidetilpasning.
CAD-designparametre som påvirker protesetilpasningen
Designparametere som påvirker nøyaktigheten
Dedigital protese CAD-designstadiet er hvor rå skannedata blir en fysisk protesedesign. Nøkkelparametere som bestemmer den endelige nøyaktigheten inkluderer:
- Plassering av vevsstopp:Hvor programvaren plasserer stive kontaktsoner på kastet påvirker hvordan basesetene sitter. Dårlig plasserte vevstopper kan forårsake gynging.
- Design etter demning:Den bakre palatale forseglingens dybde og bredde bestemmer retensjon. Programvaregenererte post-demninger som er for grunne kan produsere løse proteser, mens overdreven dybde kan forårsake vevstraumer og baseløft.
- Grenseforlengelse:Den digitale grensen må matche den funksjonelle vestibylen, ikke bare den hvilende vestibylen. Overforlengelse kan forårsake forskyvning; underforlengelse kompromitterer tetningen.
- Tannordning:Okklusal planhelling, tannplassering i forhold til mønkammen og cusp helning påvirker stabiliteten. En studie fra 2026 viste at måling av den interkrestale linjevinkelen og tilpasning av tannarrangement tilsvarende forbedret protesestabiliteten betydelig i forhold til programvarestandardarrangement.
Disse parameterne viser hvorforCAD/CAM protesnøyaktighetavhenger av både programvareegenskaper og den kliniske og tekniske vurderingen som brukes under design.
Programvaren er ikke nøytral
Ulike CAD-plattformer kan håndtere de samme skannedataene forskjellig.
Interpolasjonsalgoritmene som fyller hull i skannedata, standardinnstillinger for grunntykkelse og automatisk tannplasseringslogikk kan alle variere. En protese designet i ett programvaremiljø og produsert på en maskin kan ikke automatisk byttes ut med de samme dataene som behandles i et annet system uten revalidering.
Designstadiet er også der teknikerens dømmekraft fortsatt er spesielt viktig.
Programvare kan automatisere geometri. Det automatiserer ikke klinisk vurdering.
Fresing vs. 3D Printing: How Manufacturing Affects Accuracy
Subtraktiv produksjon: Freste proteser
Freste digitale proteser er produsert av prepolymeriserte PMMA-pucker.
Fordi materialet allerede er polymerisert under kontrollerte industrielle forhold, er detingen polymerisasjonskrymping under selve maletrinnet. Dette er en av de viktigste nøyaktighetsfordelene ved fresing.
|
Parameter |
Frest PMMA |
Trykt harpiks |
|
Polymerisasjonskrymping |
Ingen under fresing fra en prepolymerisert puck |
0,1–0,3 % dimensjonsendring |
|
Bøyestyrke |
65–90 MPa (oppfyller ISO 20795) |
50–65 MPa (under terskel for noen applikasjoner) |
|
Dimensjonsstabilitet over 14 dager |
Stabil |
Målbar vridning, størst ved bakre palatale tetninger og tuberøsitetsregioner |
|
Overflatefinish |
Tett, polerbar |
Laglinjer krever etterbehandling |
|
Utstyrskostnad |
Høy, spesielt for 5-akset fresing |
Lavere for mange DLP/SLA-utskriftssystemer |
En studie fra 2024 kvantifiserte at DLP-trykte kjeveprotesebaser viste målbar deformasjon i løpet av 14 dager, med den største vridningen som skjedde ved den bakre palatale forseglingsregionen og bilaterale tuberøsitetsområder - nettopp de sonene som er mest kritiske for retensjon.
Dette er ikke bare en teoretisk bekymring. Det representerer en målbar endring iprotesebase passformsom opprinnelig ble designet.
Additiv produksjon: 3D-trykte proteser
3D-printede protesertilby hastighet, kostnadseffektivitet og muligheten til å produsere komplekse geometrier.
Men flere variabler påvirker3D-printet protesnøyaktighet, inkludert:
- Utskriftsretning
- Lagtykkelse
- Harpiksegenskaper
- Støtteplassering
- Vaskeprosedyrer
- Etterherdingsprotokoll
Trykte harpikser gjennomgår lysherding som introduserer dimensjonsendring. En systematisk gjennomgang av produksjon av digital avtakbar protese fant at subtraktiv produksjon viste overlegen okklusal nøyaktighet sammenlignet med additiv produksjon og konvensjonelle metoder.
Den praktiske dommen
Fresing er fortsatt nøyaktighetsreferansen for definitive digitale proteser i konteksten som diskuteres her.
Utskrift er mulig for prøveproteser, kirurgiske guider og provisoriske proteser der presisjon under 100 mikron kanskje ikke er det primære kravet.
For en definitiv protese hvor langsiktig tilpasning og retensjon betyr noe, gir dimensjonsstabiliteten til prepolymerisert malt PMMA en viktig produksjonsfordel.
Dette betyr ikke at hver frest protese automatisk vil passe bedre enn hver trykt protese. Utstyrskalibrering, CAD-design, materialvalg, produksjonsprotokoller, etterbehandling ogdigital protesekvalitetskontrollbestemme det endelige kliniske resultatet.
Materialoppførsel og dimensjonsstabilitet
PMMA: Fortsatt standarden
Polymetylmetakrylat (PMMA) har blitt brukt som protesebasemateriale i over 80 år på grunn av kombinasjonen av dimensjonsstabilitet, mekanisk styrke, reparerbarhet og biokompatibilitet. Det forblir også et mye brukt grunnmateriale for enakryl helprotese.
CAD/CAM PMMA-pucker polymeriseres under høyt trykk og temperatur i industrielle omgivelser, og produserer et materiale med betydelig lavere restmonomerinnhold og høyere bøyestyrke enn håndbehandlet PMMA.
En sammenlignende studie fra 2026 av fire digitale protesebaseharpikser fant at frest CAD/CAM PMMA og frest ADT-harpiks begge oppfylte bøyestyrkekravet for komplette protesebaser over 65 MPa, mens to 3D-printede harpikser falt under denne terskelen.
Når materialvalg undergraver nøyaktighet
Selv den beste skanne ogdigital protesedesignkan ikke kompensere for et materiale som deformeres under bruk.
Trykte harpikser som absorberer vann, kryper under okklusal belastning eller deformeres under etterherding kan føre til at en protese som passer nøyaktig ved levering blir løs eller ubehagelig over tid.
Den opprinnelige nøyaktigheten kan ha vært reell. Materialet klarte ikke å vedlikeholde det.
Dette skillet mellomproduksjonsnøyaktighetoglangsiktig dimensjonsstabiliteter viktig når man skal vurdere et digitalt protesemateriale.
Hvordan feil akkumuleres over den digitale protesearbeidsflyten
Nøyaktighet er ikke bare additiv - feil kan interagere og sammensettes gjennom helearbeidsflyt for digital protese.
En skanning med 50 mikron sannhetsfeil, et design som introduserer 30 mikron interpolasjonsavvik og en produksjonsprosess med 100 mikron krymping gir ikke nødvendigvis en protese med nøyaktig 180 mikron total feil. Den endelige basen kan avvike 200–300 mikron fra den tiltenkte passformen fordi hvert trinn påvirker det neste.
Tabellen nedenfor oppsummerer hvordan hvert trinn bidrar til eller kontrollerer det totale feilbudsjettet:
|
Scene |
Primær feilkilde |
Typisk størrelse |
Redusering |
|
Intraoral skanning |
Søm på funksjonsløs slimhinne |
50–200 mikron |
Funksjonell kantskanning; erfaren operatør |
|
Kjeveforhold |
Statisk CR vs. vanlig lukking |
0,5–1 mm okklusal avvik |
Gotisk buesporing; prøveverifisering |
|
CAD-design |
Standard innstillinger for kantlinje og etterdemning |
100–300 mikron |
Tilpassede parametere; tekniker dømmekraft |
|
Produksjon |
Polymerisasjonskrymping ved trykking |
0,1–0,3 % lineær |
Frest PMMA for definitive proteser |
|
Material aldring |
Vannsorpsjon, kryp |
Progressiv over måneder |
Høyverdig PMMA; riktig etterherding for trykte harpikser |
Dette er grunnen til at vurdering av bare den nominelle nøyaktigheten til en skanner, skriver eller fresemaskin gir et ufullstendig bilde avdigital proteseproduksjonsnøyaktighet.

Hva som faktisk bestemmer nøyaktigheten av digital protese
Nøyaktigheten til en digital protese bestemmes av det svakeste leddet i arbeidsflyten – ikke av det mest avanserte utstyret.
En femakset fres kan ikke fikse en dårlig skanning. En svært nøyaktig skanner kan ikke kompensere for feil kjeveforholdsdata. Sofistikert CAD-programvare kan ikke fullstendig overvinne materialkrymping i en trykt base.
Praksisene som konsekvent produserer nøyaktige digitale proteser deler tre trekk: de skanner med en strategi designet for tannløse buer, de verifiserer kjeveforholdet med et forsøk før den endelige produksjonen, og de velger en produksjonsmetode og et materiale som passer for det nødvendige nivået av dimensjonsstabilitet.
Alt annet er optimalisering rundt disse grunnleggende.
En systematisk gjennomgang og metaanalyse fra 2025 av 19 randomiserte kontrollerte studier som involverte 498 pasienter fant at mens digitale og konvensjonelle proteser viste sammenlignbare kliniske utfall i retensjon, tyggekraft og pasienttilfredshet, reduserte digitale arbeidsflyter signifikant inntrykkstid og antall justeringer etter innsetting.
Nøyaktighetsfordelen med digitale proteser er reell - men bare når hvert trinn i arbeidsflyten utføres med disiplin.
Konklusjon
Det som bestemmer nøyaktigheten til en digital protese er ikke én skanner, ett CAD-program, én fresemaskin eller ett materiale.Digital protesnøyaktighet er det kumulative resultatet av nøyaktig klinisk datainnsamling, pålitelige kjeveforholdsregistreringer, passende CAD-design, kontrollert produksjon, stabile materialer, nøye etterbehandling og konsekvent kvalitetskontroll.
For tannleger og tannlaboratorier er den mest pålitelige arbeidsflyten for digitale proteser derfor en der hvert trinn kontrolleres og verifiseres i stedet for å stole på utstyrsspesifikasjonene alene.
ADS Dental Laboratory Ltder et fullservice digitalt tannlaboratorium i Shenzhen, Kina, som tilbyr langsiktig outsourcing av tannlaboratorier og tilpasset restaurerende produksjon for utenlandske tannleger og tannlaboratorier. Våre evner inkluderer digital protesedesign, CAD/CAM-behandling, digital skanning, fresing, 3D-utskrift, sakssporing og strukturert kvalitetskontroll.Kontakt oss for å diskutere dine digitale protesesaker, produksjonskrav eller langsiktige outsourcingsbehov.
FAQ
Hvor nøyaktig er digitale proteser?
Digitale proteser kan oppnå høy dimensjonsnøyaktighet, men det endelige resultatet avhenger av hele arbeidsflyten. Intraoral skanningskvalitet, kjeveforholdsregistreringer, CAD-design, fresing eller 3D-utskriftsparametere, materialstabilitet og etterbehandling kan alle påvirke den endelige protesetilpasningen.
En produksjonsmaskin med høy nøyaktighet kan ikke kompensere for unøyaktige kliniske data fanget tidligere i arbeidsflyten.
Hva får en digital protese til å passe dårlig?
Dårlig digital protesetilpasning kan skyldes unøyaktig tannløs bueskanning, ufullstendig kantfangst, feil kjeveforholdsregistreringer, upassende CAD-parametere, produksjonsforvrengning, polymeriseringskrymping eller feil under etterbehandling.
Å identifisere kilden krever evaluering av hele den digitale arbeidsflyten i stedet for å anta at problemet oppstår i et enkelt produksjonstrinn.
Er freste proteser mer nøyaktige enn 3D-printede proteser?
Freste proteser laget av prepolymerisert PMMA gir generelt sterk dimensjonsstabilitet fordi materialet ikke gjennomgår polymerisasjonskrymping under freseprosessen.
3D-printede proteser kan også oppnå klinisk nyttig nøyaktighet, men utskriftsorientering, harpiksegenskaper, lagtykkelse, vask og etterherding kan introdusere dimensjonsvariasjon.
Det endelige resultatet avhenger derfor av både produksjonsmetoden og hvor godt prosessen er kontrollert.
Påvirker intraoral skanning den digitale protesens nøyaktighet?
Ja. Intraoral skanning er en av de viktigste faktorene som påvirker nøyaktigheten av digital protese, spesielt i helt tannløse buer.
Funksjonsløse og mobile slimhinneoverflater gjør bildesting vanskeligere enn å skanne tannbuer. Skannestrategi, grensefangst, operatørteknikk og lengden på det skannede spennet kan alle påvirke nøyaktigheten til den resulterende digitale modellen.
Hvordan kan et tannlaboratorium forbedre konsistensen av digital protese?
Et dentallaboratorium kan forbedre konsistensen ved å standardisere saksmottak, skannevaluering, CAD-designparametere, verifisering av kjeveforhold, produksjonsinnstillinger, etterbehandling og endelig kvalitetskontroll.
Utstyrskalibrering, teknikersporbarhet, repeterbare produksjonsprotokoller og strukturert inspeksjon er spesielt viktig når et laboratorium håndterer digitale protesesaker i stor skala.