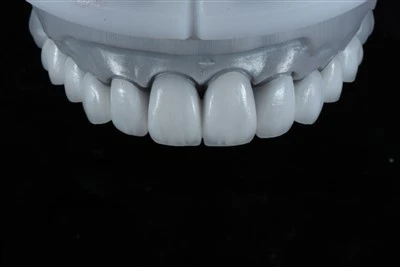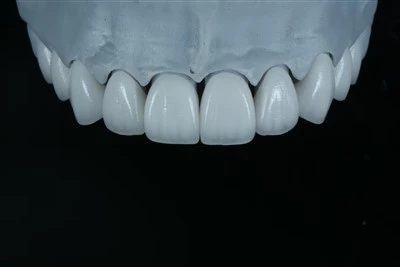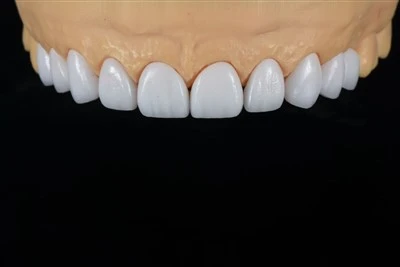


3D-utskrift har flyttet seg fra en eksperimentell nyhet til en produksjonsstøtte i tannlaboratorier over hele verden. Adopsjon blant tannlaboratorier steg fra omtrent 10 % i 2014 til over 57 % innen 2022, med større fasiliteter som rapporterte penetrasjon over 90 %.
Teknologien berører nå nesten alle produktkategorier et moderne tannlaboratorium produserer - fra diagnostiske modeller til permanente restaureringer. Men spørsmålet er ikke lenger bare om et laboratorium bør ta i bruk 3D-utskrift. De viktigste spørsmålene er hvor3D-utskrift passer inn i arbeidsflyten for tannlaboratoriet, hva det kan erstatte, og hvor andre produksjonsmetoder fortsatt gir mer mening.
I en modernearbeidsflyt for digital tannlegelaboratorium, 3D-utskrift fungerer sammen med intraoral skanning, CAD-design, CNC-fresing, etterbehandling, etterbehandling av teknikere og kvalitetskontroll. Å forstå hvordan disse prosessene henger sammen er avgjørende for laboratorier som ønsker å forbedre effektiviteten uten å behandle additiv produksjon som en isolert teknologi.

Hva 3D-utskrift betyr i et tannlaboratorium
3D-printing-også kaltadditiv produksjon-bygger fysiske objekter lag for lag fra en digital fil. Dette skiller seg fra subtraktiv produksjon som CNC-fresing, som kutter materiale bort fra en solid blokk.
For produksjon av medisinsk utstyr har US FDA også publisert teknisk veiledning som dekkeradditiv produksjon av medisinsk utstyr, inkludert hensyn knyttet til design, produksjonsprosesser og enhetstesting.
I odontologi inkluderer de dominerende harpiksbaserte utskriftsteknologiene stereolitografi (SLA), digital lysbehandling (DLP) og maskert stereolitografi (mSLA/LCD). Disse systemene herder flytende fotopolymerharpiks ved hjelp av en lyskilde.
En annen kategori er fusjon i pulverbed, inkludert selektiv lasersmelting (SLM), som smelter sammen metallpulver lag for lag og kan brukes til kobolt-krom- og titanrammeverk.
Disse teknologiene er ikke utskiftbare.
Harpiksbaserte dentale 3D-utskriftssystemer brukes ofte til:
- Diagnostiske og arbeidsmodeller
- Kirurgiske guider
- Skinner og verner
- Protesbaser
- Midlertidige restaureringer
- Visse permanente restaureringsapplikasjoner
Metalltilsetningsproduksjon kan brukes til:
- Krone- og brorammer
- Delvis protese rammer
- Metallspenner
- Visse implantatrelaterte komponenter
Å forstå hvilken utskriftsteknologi som passer til et bestemt produkt er et av de første trinnene mot integrering3D-printing i et tannlaboratoriumi stedet for å legge til en skriver som et frakoblet produksjonsverktøy.
Hvor 3D-utskrift passer inn i arbeidsflyten for det digitale tannlaboratoriet
En moderne arbeidsflyt for tannlaboratorier er ikke lenger bare en lineær sekvens av manuelle produksjonstrinn. I økende grad fungerer den som en tilkoblet digital rørledning, med 3D-utskrift som én produksjonsmetode i det systemet.
En forenkletdigital tannlegearbeidsflytkan se slik ut:
|
Arbeidsflytstadiet |
Inndata |
Produksjon |
Rollen til 3D-utskrift |
|
Datafangst |
Intraoral skanning eller modellskanning |
STL/PLY-fil |
Ingen gir den digitale inngangen |
|
CAD-design |
STL-fil |
Designet restaurering eller apparat |
None-design er programvarebasert |
|
Produksjon |
CAD-fil |
Fysisk del |
Primær produksjonsmetode for passende indikasjoner |
|
Etterbehandling |
Trykket grønn del |
Ferdig enhet |
Vasking, herding, etterbehandling |
|
Kvalitetskontroll |
Ferdig enhet |
Bestått/ikke bestått |
Dimensjons- og produksjonsverifisering |
Arbeidsflyten begynner ofte med enintraoral skannereller laboratoriemodellskanning. For forutsigbar nedstrømsproduksjon, kvaliteten og fullstendigheten tilintraoral skanning levert til tannlaboratorieter viktige fordi feil på fangststadiet kan føre gjennom CAD-design og produksjon.
Digitale saker overføres vanligvis som STL eller relaterte filformater. ForståelseSTL-filer for tannlaboratorier, inkludert filkvalitet og innsendingskrav, utgjør derfor en annen viktig del av en pålitelig digital produksjonskjede.
Utskrift kommer direkte inn på produksjonsstadiet, men dets innflytelse strekker seg både bakover og fremover gjennom arbeidsflyten.
Når en komponent skal skrives ut i stedet for å freses, støpes eller presses, kan det hende at CAD-designeren må ta hensyn til støtteplassering, margdesign, veggtykkelse og byggeorientering.
Produksjonstrinnene etter trykking endres også i henhold til materialet og indikasjonen. En trykt kirurgisk guide krever for eksempel vask og lysherding, mens et metallrammeverk kan kreve stressavlastning, fjerning av støtte og sandblåsing.
Det viktige poenget er det3D-utskrift erstatter ikke CAD/CAM. Det er en produksjonsmetode innenfor en bredereCAD/CAM tannarbeidsflyt.
Dentalaboratorier som behandler skriveren som en frittstående maskin kan få litt produksjonskapasitet, men laboratorier som integrerer utskrift i filhåndtering, CAD-design, produksjon, etterbehandling og kvalitetskontroll kan fange mye mer av den potensielle arbeidsflytfordelen.
Hva tannlaboratorier bruker 3D-utskrift til
Diagnostiske og arbeidsmodeller
Trykte modeller er fortsatt en av de høyeste volumapplikasjonene til3D-printing av tannlaboratorium.
Harpiksmodeller kan erstatte konvensjonelle steinmodeller samtidig som de gir god dimensjonsstabilitet, eliminerer brudd forbundet med forsendelse av fysiske avtrykk eller modeller, og lar laboratoriet reprodusere en modell fra den arkiverte digitale filen ved behov.
En enkelt konstruksjon kan bygge omtrent 10–20 buemodeller, mens den originale digitale filen kan forbli tilgjengelig for fremtidige nyinnspillinger eller justeringer.
For laboratorier som behandler et stort antall intraorale skanningssaker,3D-printede tannmodellerogså skape en direkte bro mellom digital saksinnlevering og fysisk produksjon.
Kirurgiske guider
Kirurgiske guider, noen ganger kalt kirurgiske maler, er spesialtilpassede boreguider designet for å overføre en digitalt planlagt implantatposisjon til operasjonsstedet med sub-millimeter presisjon.
De var blant de tidlige klinisk validerte bruksområdene for dental 3D-utskrift og fortsetter å representere en brukssak med høy verdi.
Passende biokompatible guideharpikser er tilgjengelige med regulatoriske godkjenninger for deres tiltenkte kliniske bruk.
En typisk digital arbeidsflyt inkluderer:
CBCT-data og intraorale skanningsdata → implantatplanlegging → CAD-guidedesign → 3D-utskrift → vask og herding → etterbehandling og inspeksjon.
Det som en gang krevde to til tre dager med manuell fabrikasjon kan, under passende produksjonsforhold, trykkes på under to timer.
Splinter, beskyttelser og okklusale enheter
Nattbeskyttere, bruksismeapparater, okklusale skinner og sportsmunnbeskyttere er også naturlige bruksområder for digital design og additiv produksjon.
Dentaltrykkmaterialer har utvidet seg til å omfatte fleksible og semifleksible harpikser beregnet for krevende bruksområder.
Den potensielle fordelen er ikke begrenset til produksjonshastighet. En digital design kan også støtte repeterbar apparattykkelse, geometri og okklusal design fra kasse til kasse.
Dette gjørtannlege nattevakterog relaterte skinner en viktig kategori innenfor en brederedigital arbeidsflyt for tannlaboratorium, spesielt når laboratoriet mottar intraorale skannefiler direkte fra tannlegepraksis.
Protesbaser og tenner
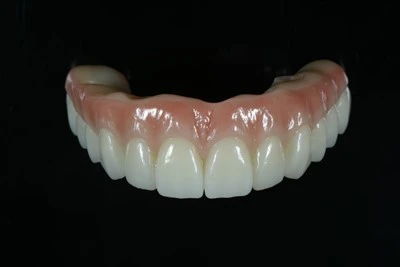
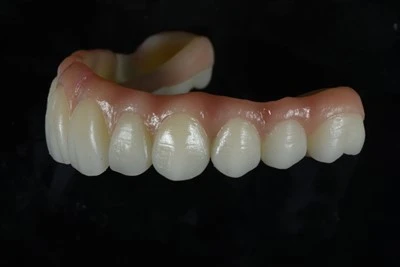
Dearbeidsflyt for digital proteserepresenterer en av de mer betydelige endringene introdusert av digital produksjon.
Tradisjonelt kan en protesebase behandles ved å pakke varmeherdet PMMA inn i en kolbe - en flertrinns og arbeidskrevende prosess som kan påvirkes av polymerisasjonskrymping.
Med 3D-utskrift kan protesebasen i stedet produseres direkte fra et digitalt design ved hjelp av en passende biokompatibel harpiks.
Avhengig av produksjonssystemet, kan protesetenner deretter festes til den trykte basen, mens nyere multimateriale produksjonssystemer kan produsere basen og tennene som en del av en mer integrert produksjonsprosess.
Kommersielle multimaterialsystemer har demonstrert arbeidsflyter som er i stand til å produsere protesebasen og tennene i en enkelt produksjonsoperasjon. I passende arbeidsflyter kan dette komprimere en tradisjonell fem-dagers produksjonssekvens til omtrent 24 timer samtidig som man eliminerer flere konvensjonelle kolbe- og prosesstrinn.
Etterbehandling er fortsatt en kritisk del av prosessen. Spesieltetterherding i digital protesefabrikasjonkan påvirke de endelige materialegenskapene og dimensjonsstabiliteten til trykte protesekomponenter.
Krone- og brorammeverk
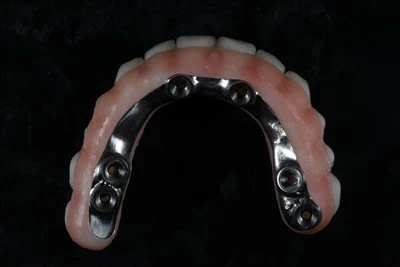
3D-utskrift av metall, spesielt SLM, har endret måten noen tannlaboratorier produserer krone- og brorammeverk og avtakbare delproteser.
Kobolt-krom rammeverk produsert gjennom SLM har vist utmattingsstyrke omtrent 20 % høyere enn støpte ekvivalenter i henhold til data sitert under YY/T 1702-2020, den kinesiske nasjonale standarden for additivt produserte dentale metalliske materialer.
Standarden klassifiserer materialer i fem typer etter bruk:
- Type 0–2 for restaureringer med én enhet som innlegg og kroner
- Type 3 for flerenhetsbroer
- Type 4–5 for avtakbare delproteser og komponenter med høyere stress
Typiske dental 3D-utskriftsapplikasjoner kan derfor oppsummeres som følger:
|
Søknad |
Utskriftsteknologi |
Typisk materiale |
Nøkkelfordel |
|
Arbeidsmodeller |
DLP / mSLA |
Modell harpiks |
Gjentrykkbar og dimensjonsstabil |
|
Kirurgiske guider |
SLA / DLP |
Biokompatibel ledeharpiks |
Sub-mm implantatpresisjon |
|
Nattevakter / skinner |
DLP |
Fleksibel / slitesterk harpiks |
Ensartet tykkelse og jevn produksjon |
|
Protesbaser |
SLA / DLP |
Harpiks på protesebase |
Eliminerer flassing og pakking |
|
Krone- og brorammeverk |
SLM (metall) |
Co-Cr eller titanlegering |
~20 % høyere utmattingsstyrke vs. støping |
|
Klare aligner-modeller |
DLP / mSLA |
Modell harpiks |
Batchutskrift med store volum |
Clear Aligner-modeller
Den klare arbeidsflyten for aligner-produksjon er også avhengig av3D-printede tannmodeller.
Hvert trinn i en konvensjonell aligner-behandlingsplan kan kreve en fysisk modell som en termoplastisk plate er vakuumformet over.
En DLP-skriver med høy ytelse kan produsere mer enn 100 modeller per konstruksjon under passende produksjonsforhold.
Direkte utskrift av selve aligners, som eliminerer termoformingsstadiet, er også under klinisk utvikling. Trykte aligners har vist 36,8 % lavere tykkelsesvariasjon enn termoformede ekvivalenter i siterte data.

3D-utskrift vs. fresing i tannlaboratorier
3D-printing og CNC-fresing er komplementære produksjonsteknologier snarere enn direkte konkurrenter.
Riktig produksjonsmetode avhenger av flere faktorer, inkludert:
- Materiale
- Type restaurering
- Geometri
- Produksjonsvolum
- Nødvendige toleranser
- Mekanisk ytelse
- Krav til overflate
- Krav til etterbehandling
Sammenligningen kan sees som følger:
|
Faktor |
3D-utskrift (harpiks) |
CNC fresing |
|
Materialavfall |
Nær null fordi produksjon er additiv |
Høyere fordi materiale fjernes fra en blokk |
|
Geometri frihet |
Støtter underskjæringer og komplekse indre geometrier |
Begrenset av verktøytilgang |
|
Overflatefinish |
Krever etterherding og polering |
Direkte bearbeidet overflate |
|
Toleransekonsistens |
±35–50 μm, harpiksavhengig |
±25–35 μm, maskinavhengig |
|
Batch effektivitet |
Høy; flere deler kan nestes i ett bygg |
Vanligvis behandlet av maskineringssykluser |
|
Materialspekter |
Fotopolymerharpikser og metallpulver |
Zirconia, titan, PMMA, voks og andre bearbeidbare materialer |
|
Passer best for |
Modeller, guider, proteser og visse rammer |
Monolittiske zirkoniumkroner, stenger og andre freste restaureringer |
Et nyttig produksjonsprinsipp er å trykke der additiv produksjon gir en klar arbeidsflytfordel og frese der materialet eller den kliniske indikasjonen gjør subtraktiv produksjon mer hensiktsmessig.
Monolittiske zirkoniumkroner og broer med full kontur hører for eksempel fortsatt til i fresearbeidsflyten fordi nåværende harpiks eller direkte trykte keramiske alternativer ikke gir den samme kombinasjonen av bøyestyrke og bruddseighet som kreves for mange bakre lastbærende restaureringer. ENCAD/CAM zirkonia kroneer et godt eksempel på en restaurering hvor fresing fortsatt er sentralt i produksjonsprosessen.
Modeller, kirurgiske guider, protesebaser, visse metallrammeverk og provisoriske restaureringer er imidlertid godt egnet for additiv produksjon.
Resultatet er ikke et valg mellomtannfresing og 3D-printing, men en hybrid digital arbeidsflyt der hver produksjonsmetode brukes der den yter best.
Dental 3D-utskriftsmaterialer og overholdelse av forskrifter
Dental Printing Resin kategorier
Tanntrykkharpikser er bruksspesifikke materialer i stedet for utskiftbare generiske fotopolymerer.
Hvert materiale er formulert for et bestemt produksjons- eller klinisk endepunkt og kan ha forskjellige regulatoriske krav.
Vanlige kategorier inkluderer:
- Modellharpikser- Rask utskrift, høypresisjonsmaterialer beregnet for arbeids- og diagnostiske modeller i stedet for intraoral bruk.
- Kirurgisk ledeharpiks- Biokompatible materialer beregnet for kirurgiske veiledningsapplikasjoner og langvarig slimhinnekontakt der det er tillatt av den relevante myndighetsgodkjenningen.
- Harpiks på protesebase- Biokompatible materialer beregnet for produksjon av protesebase og som kreves for å oppfylle gjeldende protesebasepolymerstandarder som ISO 20795.
- Krone- og broharpikser- Permanente eller provisoriske restaureringsmaterialer utviklet for utvalgte krone- og broindikasjoner. En kommersielt tilgjengelig hybridharpiks for permanente restaureringer fikk NMPA-godkjenning i 2026.
- Støpebare / utbrente harpikser- Materialer brukt for tapte voksstøpemønstre og designet for å brenne ut rent med minimale rester.
Å velge riktig materiale er derfor en del av selve tannlaboratoriets arbeidsflyt, ikke bare en kjøpsbeslutning.
Regulatoriske krav for trykte tannutstyr
Trykte tannprodukter er regulert som medisinsk utstyr i mange markeder.
I USA avhenger utstyrskravene av klassifisering og tiltenkt bruk. FDA gir veiledning om hvordan produsenter børklassifisere et medisinsk utstyr, mens gjeldende klasse II-produkter kan kreve enPremarket Notification, eller 510(k).
I Den europeiske union er tannmedisinsk utstyr styrt avEUs forordning om medisinsk utstyr (MDR 2017/745), inkludert krav som kan gjelde skreddersydde tannprodukter.
Kina regulerer tilpassede tannproteser gjennom NMPA-rammeverket, mens Australia bruker sine egne krav til medisinsk utstyr gjennom TGA.
|
Jurisdiksjon |
Regulering |
Enhetsklasse |
Nøkkelkrav |
|
USA |
FDA / 510(k) |
Klasse I–II |
Førmarkedskrav for gjeldende tannutstyr |
|
Den europeiske union |
MDR 2017/745 |
Klasse IIa for mange tannhelseapplikasjoner |
Gjeldende samsvar og forskriftskrav |
|
Kina |
NMPA registrering |
Klasse II tilpassede proteser |
Materialregistrering og QMS-overholdelse |
|
Australia |
TGA |
Klasse IIa |
ARTG-oppføring og gjeldende samsvarskrav |
Selve materialet kan også ha en spesifikk klaring eller tiltenkt bruk.
En harpiks kun beregnet for å produsere diagnostiske modeller bør ikke automatisk brukes til å produsere en kirurgisk guide bare fordi begge materialene er kompatible med samme skriver.
Tannlegelaboratorier må derfor verifisere den tiltenkte bruken av skriveren, materialet, produksjonsprosessen og den ferdige enheten samtidig som riktig dokumentasjon og sporbarhet opprettholdes.
Vanlige arbeidsflytutfordringer for 3D-utskrift i tannlaboratorier
Å kjøpe en skriver skaper ikke automatisk en effektiv3D-utskrift arbeidsflyt for tannlab. Mange av de viktigste utfordringene er operasjonelle snarere enn mekaniske.
Arbeidsflytintegrasjon.
En skriver som sitter utenfor den vanlige CAD/CAM-programvarekjeden kan bli en produksjonsflaskehals. Filer kan komme i inkonsekvente formater, støttestrukturer kan kreve ytterligere manuell forberedelse, og byggeforberedelser kan ta verdifull teknikertid.
Tannlaboratorier som integrerer utskriftsforberedelse med CAD-design og produksjonsstyringssystem - eller bruker programvare som effektiviserer hekking og skjæring - kan oppnå bedre produksjonseffektivitet.
Etterbehandlingsarbeid.
Selve utskriften kan være rask, men hele produksjonsprosessen inkluderer også vask, herding, fjerning av støtte, etterbehandling og inspeksjon.
I noen applikasjoner kan disse trinnene kreve mer teknikertid enn den faktiske utskriftssyklusen. Automatiserte etterbehandlingssystemer som kombinerer vask og UV-herding har blitt rapportert å redusere etterbehandlingsarbeid med 60–95 %.
Materialvalidering og sporbarhet.
Hver trykt tannenhet kan kreve sporbarhet for materialpartier, produksjonsparametere og etterbehandlingsposter.
Disse kravene er spesielt viktige i et profesjonelt tannlaboratorium som opererer under et strukturert kvalitetsstyringssystem.ISO 13485gir et internasjonalt anerkjent kvalitetsstyringsrammeverk for organisasjoner som er involvert i medisinsk utstyr.
Laboratorier går fra analog produksjon til et fulltdigital arbeidsflyt for tannlaboratoriumkan undervurdere hvor mye dokumentasjon og produksjonskontroll som kreves.
Overgang av personalkompetanse.
En tanntekniker med erfaring i voksing, støping eller konvensjonell prosessering har ikke automatisk samme ekspertise innen CAD-design, klargjøring av digitale filer, skriveroppsett og additiv produksjon.
Opplæring må derfor utvikles ved siden av utstyrsinvesteringer.
Digital produksjon kan automatisere deler av produksjonen, men erfarne tannteknikere er fortsatt viktige for saksvurdering, etterbehandling, estetikk, okklusjon, kvalitetskontroll og andre trinn der teknisk vurdering fortsatt kreves.

Konklusjon
3D-utskrift passer inn i en moderne arbeidsflyt for tannlaboratorium som enintegrert produksjonsmetode innenfor en bredere digital CAD/CAM-prosess. Det er ikke bare en frittstående maskin, og det er heller ikke en grossisterstatning for fresing, støping eller erfarne tannteknikere.
Dens sterkeste bruksområder inkluderer tannmodeller, kirurgiske guider, skinner, protesekomponenter, utvalgte rammeverk og andre produkter der additiv produksjon gir fordeler i geometri, repeterbarhet eller batchproduksjon. Fresing fortsetter å spille en viktig rolle for materialer og restaureringer som monolittisk zirkonium, mens etterbehandling av teknikere og kvalitetskontroll forblir avgjørende gjennom hele arbeidsflyten.
De mest effektive moderne tannlaboratoriene kombineres derfordigital kassemottak, CAD/CAM-design, 3D-utskrift, fresing, etterbehandling, teknikerhåndverk og strukturert kvalitetskontrollinn i et tilkoblet produksjonssystem.
ADS Dental Laboratory Ltd(Aesthetic Dental Solutions) er enfullservice digitalt tannlaboratoriumbasert i Shenzhen, Kina, og tilbyr langsiktig outsourcing av tannlegelaboratorium for tannleger og tannlaboratorier over hele verden. Våre digitale produksjonsmuligheter inkluderer CAD/CAM-design, digital skanning, fresing, 3D-utskrift, digital modellproduksjon, sakssporing og strukturert kvalitetskontroll.
Hvis du vurderer om en bestemt restaurerings-, apparat- eller outsourcet produksjonsarbeidsflyt er bedre egnet for 3D-utskrift, fresing eller en kombinasjon av digitale produksjonsmetoder, kontakt ADS Dental Laboratory Ltd for å diskutere dine tilfeller og produksjonskrav med teamet vårt.
FAQ
Hva brukes 3D-printing til i et tannlaboratorium?
Tannlegelaboratorier bruker 3D-utskrift for applikasjoner inkludert diagnostiske og arbeidsmodeller, kirurgiske guider, skinner, nattvakter, protesebaser, klare aligner-modeller, midlertidige restaureringer og visse metallrammeverk. Den aktuelle applikasjonen avhenger av utskriftsteknologi, materiale, klinisk indikasjon og regulatoriske krav.
Hvor passer 3D-utskrift inn i en digital arbeidsflyt for tannlegelaboratorium?
3D-utskrift kommer normalt inn i arbeidsflyten etter digital datafangst og CAD-design. En typisk prosess inkluderer intraoral skanning eller modellskanning, CAD-design, produksjon gjennom 3D-utskrift eller fresing, etterbehandling, etterbehandling av teknikere og kvalitetskontroll.
Erstatter 3D-printing tannfresing?
Nei. 3D-utskrift og tannfresing er komplementære teknologier. Utskrift er spesielt nyttig for modeller, guider, apparater, proteser og komplekse geometrier, mens fresing fortsatt er viktig for materialer som zirkoniumoksid, titan, PMMA og andre restaureringer som krever spesifikke mekaniske egenskaper.
Kan tannlaboratorier 3D-printe permanente restaureringer?
Visse permanente tannrestaureringer kan produseres ved bruk av godkjente additive produksjonsmaterialer og -teknologier. Den riktige produksjonsmetoden avhenger imidlertid av restaureringstype, materialegenskaper, mekaniske krav og regulatorisk status for materialet og prosessen.
Hva bør et tannlaboratorium vurdere før du legger til 3D-utskrift i arbeidsflyten?
Et tannlaboratorium bør vurdere mer enn skriverspesifikasjoner. Viktige faktorer inkluderer CAD-programvareintegrering, materialvalg, tiltenkte kliniske indikasjoner, krav til etterbehandling, opplæring av personalet, produksjonssporbarhet, kvalitetskontroll, overholdelse av regelverk og hvordan skriveren vil samhandle med eksisterende frese- og konvensjonelle laboratorieprosesser.
Kilder
1. Dental 3D-utskriftsteknologioversikt.
2. Dental 3D-utskrift arbeidsflytreferanse.
3. Dental 3D-utskrift og klar referanse for arbeidsflyt for alignerproduksjon.
4. Lysherdende tannlege 3D-utskriftsprosess, utstyr og arbeidsflytveiledning.
5.Dental 3D-utskrift produksjonsprosess oversikt.
6. Dental 3D-utskriftsmodellering og arbeidsflytveiledning for produksjon.