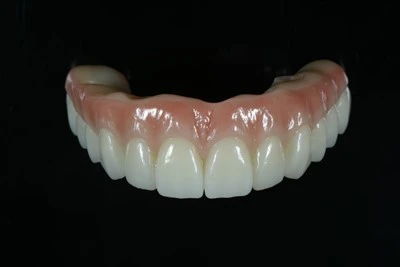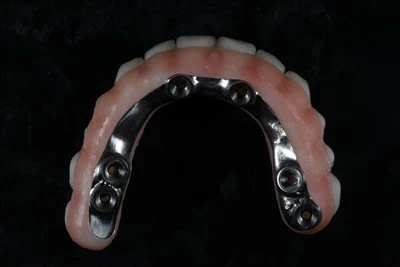


Sammenlign digitale kontra konvensjonelle proteser i arbeidsflyt, nøyaktighet, materialer, avtaler og behandlingstid for å velge riktig tilnærming for hvert tilfelle.
Digitale proteser bruker digitale data og CAD/CAM-teknologi for deler av eller hele design- og produksjonsprosessen. Konvensjonelle proteser er mer avhengige av fysiske avtrykk, steinavstøpninger, voksoppsett og tradisjonell akrylbehandling.
Forskjellen påvirker langt mer enn produksjonsteknikk. Det endrer hvor feil kan oppstå, hvor lett et tilfelle kan reproduseres, hvor mange laboratorietrinn som kreves, og i noen tilfeller hvor raskt pasienten kan motta den endelige protesen.

Digital vs. konvensjonelle proteser på et øyeblikk
Den klareste fordelen med en digital protesearbeidsflyt er kontroll over data. Når kliniske poster er digitalisert, kan protesen designes, modifiseres, produseres og arkiveres uten gjentatte ganger å overføre den samme informasjonen mellom fysiske materialer.
Konvensjonelle proteser forblir et pålitelig behandlingsalternativ, spesielt når funksjonelle inntrykk, kompleks bløtvevsbehandling eller ytterligere klinisk verifisering er viktig. For klinikker som sammenligner material- og produksjonsalternativer, en konvensjonellakryl helproteseer fortsatt et nyttig referansepunkt som digitale arbeidsflyter kan evalueres mot.
|
Sammenligning |
Digitale proteser |
Konvensjonelle proteser |
|
Kliniske journaler |
Intraoral skanning eller digitaliserte konvensjonelle poster |
Fysiske inntrykk og rollebesetninger |
|
Design |
CAD-protesedesign |
Manuell voksoppsett |
|
Prøv inn |
Kan være digitalt, trykt, frest eller utelatt i utvalgte tilfeller |
Voks prøve-inn ofte brukt |
|
Produksjon |
Fresing eller 3D-printing |
Flasking, pakking, polymerisering |
|
Reproduserbarhet |
Digital design kan arkiveres og gjenbrukes |
Mer avhengig av beholdt fysiske journaler og nye kliniske journaler |
|
Arbeidsflyt |
Kan redusere fysiske overføringer og laboratorietrinn |
Flere manuelle laboratorietrinn |
|
Hovedstyrke |
Standardisering, reproduserbarhet, produksjonsfleksibilitet |
Etablert klinisk allsidighet og teknikerkontroll |
En digital protese er derfor ikke nødvendigvis en 3D-printet protese. Digitale proteser kan freses fra prepolymerisert PMMA eller produseres gjennom additiv produksjon, og de to metodene har forskjellige material- og prosessegenskaper.
Hvordan arbeidsflytene for konvensjonelle og digitale proteser er forskjellige
Arbeidsflyt for konvensjonell protese
En konvensjonell komplett protese beveger seg vanligvis gjennom en sekvens av kliniske stadier og laboratoriestadier:
Foreløpig avtrykk → kantstøping og sluttavtrykk → hovedstøp → kjeveforhold og vokskant → tannoppsett → voksprøveprøving → kolbe- og akrylbehandling → etterbehandling og polering → levering
De kliniske journalene overføres flere ganger i løpet av denne prosessen. Et inntrykk blir til en steinstøpt. Støpen er montert. Tennene er ordnet manuelt i voks. Etter godkjenning investeres voksprotesen, voksen fjernes, akrylharpiks pakkes inn i formen, og den definitive protesen polymeriseres og ferdigstilles.
Denne arbeidsflyten er godt etablert og gir tannlegen og teknikeren betydelig kontroll over grenseforlengelse, tannarrangement, estetikk og funksjonskontroll. Den inneholder også flere fysiske håndterings- og materialbehandlingstrinn.
Arbeidsflyt for digitale og hybride proteser
En svært digital arbeidsflyt kan se slik ut:
Intraoral skanning / digitale poster → CAD-design → valgfri digital eller trykt prøving → fresing eller 3D-utskrift → etterbehandling → levering
Klinikker som arbeider med endigital intraoral skannerkan overføre digitale journaler direkte til laboratoriet når kasusanatomi og klinisk protokoll passer.
Men mange digitale proteser produseres faktisk gjennom en hybrid arbeidsflyt.
For eksempel:
Konvensjonelt avtrykk → steinstøping eller avtrykksskanning → CAD-design → digital tannoppsett → CAM-produksjon
A randomisert crossover-studie som sammenligner digitale og konvensjonelle komplette proteserbrukte akkurat denne typen hybrid tilnærming. Konvensjonelle avtrykk og master avstøpninger ble beholdt, mens avstøpningene ble skannet og protesene ble deretter designet og frest digitalt.
Det skillet er viktig. En protese kan produseres digitalt uten at hvert klinisk trinn er digitalt.
Hybride arbeidsflyter er spesielt nyttige når klinikeren foretrekker konvensjonelle funksjonelle inntrykk, men fortsatt ønsker repeterbarhet, fillagring og produksjonskontroll av CAD/CAM-produksjon. Mer generelt gjenspeiler dette hvordan enarbeidsflyt for digital tannlegelaboratoriumendrer utvalgte produksjonsstadier uten å kreve at hvert analogt trinn forsvinner.

Er digitale proteser mer nøyaktige?
"Nøyaktighet" i komplette proteser er ikke en enkelt måling. Proteskvalitet inkluderer flere separate faktorer:
- Dyptrykk overflatetilpasning
- Stabilitet
- Bevaring
- Grenseforlengelse
- Tannstilling
- Okklusal nøyaktighet
- Vertikal dimensjon
- Produksjonsreproduserbarhet
Digital fabrikasjon fungerer spesielt godt der dimensjonskonsistens og repeterbarhet betyr noe. Fresing av en protesebase fra et prepolymerisert PMMA-emne fjerner noen av de polymerisasjonsrelaterte dimensjonsendringene forbundet med tradisjonell varmebehandlet akryl.
Klinisk bevis viser imidlertid hvorfor nøyaktighet bør diskuteres etter parameter i stedet for som en bred påstand.
I en randomisert crossover-studie som involverte 10 fullstendig tannløse pasienter, var gjennomsnittlig Sato-score for total protesekvalitet.73,2 ± 12,3 for digitale proteser og 67,4 ± 11,8 for konvensjonelle proteser. Det numeriske resultatet favoriserte den digitale gruppen, men forskjellen var ikke statistisk signifikant (p = 0.16).
Stabilitetsresultatene var mer karakteristiske. Optimal maksillær stabilitet ble observert i:
- 70 % av digitale proteser
- 20 % av konvensjonelle proteser
- p = 0.025
Øvre retensjon favoriserte også numerisk den digitale gruppen - 90 % versus 70 % som fikk den høyeste karakteren - men den forskjellen nådde ikke statistisk signifikans.
Digital fabrikasjon overgikk ikke konvensjonell produksjon i alle kategorier. Perfekt protesepolish ble registrert i80 % av konvensjonelle proteser mot 20 % av digitale proteser, medp = 0.034. Andre parametere, inkludert flere okklusale, estetiske og fonetiske mål, var stort sett sammenlignbare.
Den praktiske konklusjonen er enkel: Nøyaktigheten av digital protese er sterkest som en fordel for produksjon og reproduserbarhet. Den endelige kliniske ytelsen avhenger fortsatt av journalene som leveres, kjeveforhold, grensestyring, CAD-beslutninger, produksjonsmetode og teknikers etterbehandling.
Hvor kommer feilene fra i hver arbeidsflyt?
Begge arbeidsflytene har en feilkjede. Forskjellen er hvor variablene introduseres.
En konvensjonell protese kan akkumulere variasjon gjennom:
Avtrykk → steinstøping → montering → voksoppsett → kolbe → polymerisering → etterbehandling
Mulige kilder inkluderer inntrykksforvrengning, steinekspansjon, artikulasjonsfeil, tannbevegelse under bearbeiding og krymping av akrylpolymerisasjon.
En digital protese har en annen sekvens:
Skanning eller digitalisering → kjeve-relasjonsfangst → CAD → fresing eller utskrift → etterbehandling → etterbehandling
Her kan nøyaktigheten påvirkes av skannekvalitet, bittregistrering, CAD-design, maskinkalibrering, utskriftsorientering, etterherding, liming og sluttjustering. I tilleggsarbeidsflyter,digital protese etterherdinger et kritisk produksjonstrinn fordi etterherdingsprotokollen kan påvirke dimensjonsstabilitet og endelige materialegenskaper.
Fresing kan fjerne en viktig konvensjonell variabel. Fordi protesebasen er kuttet fra en prepolymerisert PMMA-puck, er det ingen endelig protesebasert polymeriseringstrinn som kan introdusere samme type prosesskrymping. Dette var en forklaring foreslått for den bedre stabiliteten sett i den digitale gruppen av den kliniske studien.
Digital skanning har også begrensninger. Å fange en helt tannløs bue er forskjellig fra å skanne forberedte tenner. Brede ytre overflater, bevegelig slimhinne, vestibulær anatomi, spytt og funksjonelle kantbevegelser kan gjøre fangst av bløtvev vanskeligere. For laboratorier som mottar digitale filer, forståelsekrav til intraoral skanning for forutsigbare restaureringerer derfor viktig før en sak går inn i CAD-design.
Av den grunn kan et konvensjonelt funksjonsinntrykk kombinert med digital laboratorieproduksjon være en utmerket arbeidsflyt.
Behandlingstid og avtaler: Hvor mye tid kan digitale proteser virkelig spare?
Digitale proteser kan forkorte behandlingen, men det er ingen universell "omløpstid for digital protese."
Noen strømlinjeformede digitale protokoller er beskrevet som å kreve cato til tre besøk, mens konvensjonell fullprotesebehandling ofte kreverfire til seks besøk.
Likevel forteller den randomiserte crossover-studien en annerledes og nyttig historie. Gjennomsnittlig antall avtaler var:
- Digitalproteser: 5,3 ± 0,5
- Konvensjonelle proteser: 5,9 ± 1,0
Årsaken er enkel: Den digitale gruppen gikk fortsatt gjennom foreløpige inntrykk, kantstøping, sluttavtrykk, kjeveregistrering, prøve-inn og levering. Laboratorieproduksjonsmetoden endret seg, men mye av den kliniske protokollen forble den samme.
Andre svært strømlinjeformede digitale arbeidsflyter kan redusere totalbehandlingen til noen få dager, mens tradisjonelle flertrinns arbeidsflyter kan strekke seg over flere uker. Disse figurene kan eksistere side om side fordi de beskriver forskjellige systemer.
For praktisk planlegging bør behandlingstid deles inn i:
kliniske avtaler + designgodkjenning + laboratorieproduksjon + prøve-inn + kvalitetskontroll + frakt + endelig innsetting
En klinikk som fanger opp pålitelige digitale poster og fortsetter direkte til endelig produksjon kan spare betydelig tid. En kompleks komplett protese som krever funksjonelle inntrykk, gjentatt verifisering av kjeveforhold, en estetisk innprøvelse eller internasjonal frakt vil ta lengre tid.
Det er derforbehandlingstid for tannlabbør vurderes etter sakskompleksitet og produksjonsstadium i stedet for å bruke ett fast nummer for hver protese.
Den sterkeste tidsfordelen viser seg ofte ved gjentatt produksjon. Når et validert protesedesign har blitt arkivert, kan en tapt eller skadet protese reproduseres uten å gjenoppbygge hele laboratoriearbeidsflyten fra begynnelsen.

Frest vs. 3D-trykte digitale proteser
Digitale proteser produseres hovedsakelig gjennom subtraktiv fresing eller additiv 3D-utskrift.
Freste proteser
Freste protesebaser kuttes fra industrielt polymeriserte PMMA-emner. Materialet er allerede polymerisert før maskinering, noe som gir god dimensjonsstabilitet og unngår den konvensjonelle protese-base-behandlingskrympingen forbundet med pakke-og-press akrylteknikker.
Fresing er godt egnet i tilfeller der basistilpasning, materialkonsistens og repeterbar produksjon er prioritert.
3D-trykte proteser
3D-utskrift bygger protesen lag for lag fra en dental fotopolymerharpiks. DeFDA-oversikt over 3D-utskrift av medisinsk utstyrbeskriver additiv produksjon som en lag-for-lag prosess som brukes til å lage medisinsk utstyr fra digitale design.
For proteseproduksjon tilbyr denne tilnærmingen effektiv materialbruk og gjør det praktisk å produsere flere design eller produksjonsenheter fra digitale filer.
Det endelige resultatet avhenger i stor grad av den komplette utskriftsprotokollen: harpiks, skriver, orientering, laginnstillinger, vask, etterherding, liming og etterbehandling.
|
Faktor |
Frest protese |
3D-trykt protese |
|
Produksjon |
Subtraktiv |
Tilsetningsstoff |
|
Typisk grunnmateriale |
Prepolymerisert PMMA |
Fotopolymer proteseharpiks |
|
Behandling av krymping |
Lavt etter fresing |
Kontrollert gjennom trykking og etterherding |
|
Materialbruk |
Mer avfall fra kutting |
Mer materialeffektiv |
|
Skalerbarhet |
God |
Veldig høy |
|
Etterbehandling |
Etterbehandling og polering |
Vasking, herding, etterbehandling og polering |
|
Digital gjengivelse |
Glimrende |
Glimrende |
Begge metodene hører hjemme innen digital proteseproduksjon. Valget mellom dem bør være basert på den kliniske indikasjonen, nødvendige materialegenskaper, produksjonsvolum og laboratorieprotokoll.
Hvilke saker drar mest nytte av digitale, konvensjonelle eller hybride arbeidsflyter for proteser?
Saker der digitale arbeidsflyter gir klare fordeler
Erstatning eller dupliserte proteserer en av de sterkeste digitale indikasjonene. Hvis et klinisk vellykket design er arkivert, har laboratoriet allerede en pålitelig referanse for fremtidig produksjon.
Digitale arbeidsflyter er også attraktive når reproduserbarhet er viktig på tvers av gjentatte tilfeller, når fysisk avtrykksmateriale gir betydelig ubehag for pasienter, eller når tannlege og laboratorium ønsker en raskere overføring av saksdata.
Enkle komplette protesevesker med pålitelige digitale poster kan ofte bruke en strømlinjeformetCAD/CAM tannarbeidsflytmed færre fysiske stadier.
Tilfeller der en hybrid arbeidsflyt kan være mer forutsigbar
Noen tilfeller har fortsatt fordel av å beholde utvalgte konvensjonelle trinn.
Svært bevegelig slimhinne, vanskelig vestibulær anatomi, komplekse kjeverelasjoner, usikker leppestøtte eller tilfeller som krever detaljert estetisk verifisering kan rettferdiggjøre konvensjonelle avtrykk, registreringsbaser eller en ekstra prøving.
Sterkt resorberte rygger fortjener også nøye planlegging fra sak til sak. Den randomiserte studien som ble diskutert tidligere ekskluderte alvorlig atrofiske klasse V- og VI-rygger, så resultatene bør ikke utvides automatisk til disse vanskeligere tilfellene.
Prøving er fortsatt nyttig i digital tannbehandling også. I den kliniske studien var det nødvendig med ytterligere korrigeringer for problemer inkludert okklusal-planjustering, midtlinjeposisjon, incisal-kantposisjon, leppestøtte, individuelle tannakser og i ett tilfelle interokklusforholdet.
Digital design forbedrer kontrollen. Det fjerner ikke behovet for klinisk verifisering når saken krever det.
Hva digital proteseoutsourcing betyr for tannleger og tannlaboratorier
Digital proteseoutsourcing lar en klinikk eller tannlaboratorium bruke CAD/CAM-produksjon uten å bygge alle produksjonsmuligheter internt.
En typisk outsourcet arbeidsflyt kan være:
Saksjournal → laboratoriegjennomgang → CAD-protesedesign → valgfri prøve-inn → fresing eller 3D-utskrift → tekniker etterbehandling → QC → levering
Kvaliteten på resultatet starter likevel med informasjonen som sendes til laboratoriet. Avhengig av saken kan nyttige poster omfatte:
øvre og nedre skanninger eller digitaliserte avtrykk
- Kjeve-forhold rekord
- Skanning av eksisterende protese
- Midtlinje og smilinformasjon
- Tannform og skygge
- Gingival nyanse
- Forespurte prøve-inn-stadium
- Saksspesifikk resept
ADS Dental Laboratory Ltdstøtter digital protesedesign, STL og intraoral skannefilbehandling, 3D-utskrift, digitale modeller, tannoppsett, prøve-in-stadier, etterbehandling og komplett proteseproduksjon. Saker kan outsources som en komplett arbeidsflyt eller deles inn i utvalgte produksjonsfaser.
For rutinetilfeller rapporterer ADS en typisk produksjons- og leveringssyklus på ca5–10 dager, mens flertrinns proteser og tilfeller som krever innprøving er planlagt i henhold til kompleksitet og produksjonsstadium.
Digitale proteser tilbyr sine klareste fordeler innen arbeidsflytstandardisering, reproduserbarhet, oppbevaring av rekorder og produksjonsfleksibilitet. Freste digitale proteser kan også forbedre protesebasestabiliteten ved å redusere prosesseringsrelaterte dimensjonsendringer. Konvensjonelle og hybride teknikker forblir verdifulle når bløtvevsregistrering, funksjonelle grenser, kjeveforhold eller estetisk verifisering krever ytterligere klinisk kontroll.
For tannleger og tannlaboratorier som evaluerer en digital eller hybrid arbeidsflyt for proteser, kan ADS gjennomgå saksjournalene dine, produksjonskravene og foretrukne arbeidsflyten før produksjon. Kontakt teamet vårt for å diskutere digital protesedesign, trinnvis produksjon eller langsiktig outsourcing av flyttbare proteser.