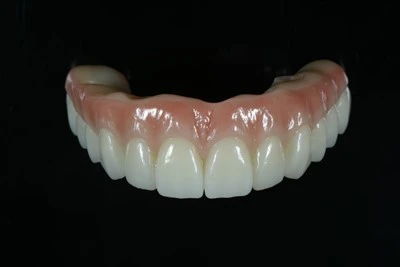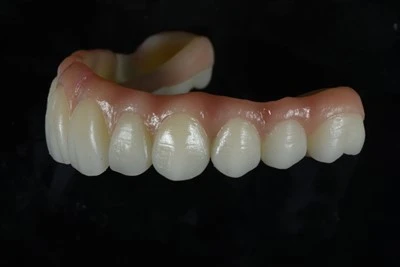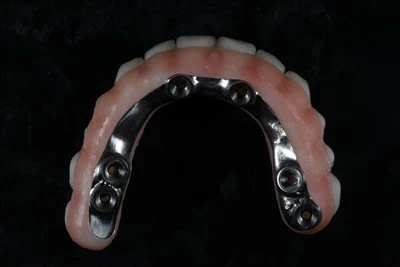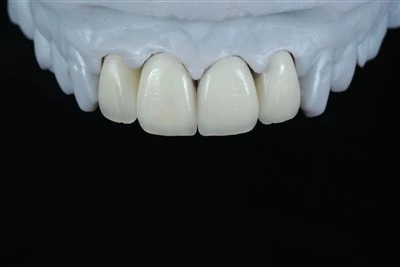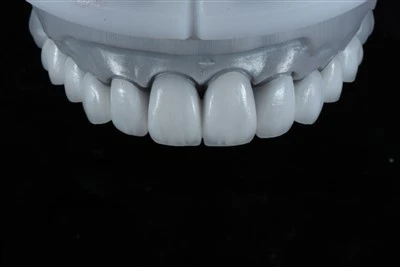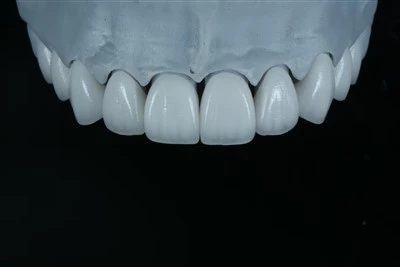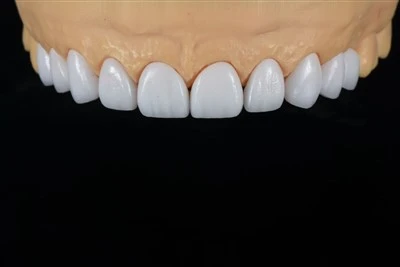


Lær hvordan tannfresing gjør CAD-design til ferdige restaureringer, som dekker CAM-nesting, materialer, 5-akset fresing, etterbehandling, nøyaktighet og QC.
Tannfresing er et kjerneproduksjonstrinn i moderne digital tannbehandling. En krone, bro, finér, implantatrestaurering eller annen protese begynner som digitale data, beveger seg gjennom CAD-design og CAM-programmering, og blir deretter maskinert fra et solid tannmateriale. Det som kommer ut av fresemaskinen er fortsatt bare en del av det ferdige resultatet. Sintring, krystallisering, konturering, polering, karakterisering og kvalitetskontroll fullfører arbeidsflyten.
Å forstå disse stadiene gjør det lettere å evaluere hvordan endigitalt tannlaboratoriumproduserer faktisk konsistente restaureringer.

Hva er tannfresing?
Tannfresing er ensubtraktiv produksjonsprosessbrukes i CAD/CAM-tannbehandling. Datastyrte skjæreverktøy fjerner materiale fra en solid skive eller blokk til formen som er definert i det digitale designet er reprodusert fysisk.
Typiske malbare materialer inkluderer zirkoniumoksid, litiumdisilikat og annen keramikk, PMMA, PEEK, voks og utvalgte hybridmaterialer.
Tre termer er spesielt viktige her:
- CAD – datastøttet design:definerer restaureringsgeometrien.
- CAM – datamaskinstøttet produksjon:bestemmer hvordan den geometrien skal produseres.
- Tannfresing:kutter fysisk restaureringen fra det valgte materialet.
En tannfresemaskin opererer derfor innenfor en størreCAD/CAM tannarbeidsflyt. Før maskineringen starter, avhenger restaureringen allerede av kvaliteten på skanningen, margdefinisjon, anatomisk design, materialvalg og CAM-strategi.
Dette er grunnen til at fresenøyaktighet aldri bør bedømmes kun av maskinen selv.
Fra digitale saksdata til CAD-design
Arbeidsflyten begynner med brukbare digitale saksdata. Avhengig av laboratoriet og det kliniske oppsettet, kan disse dataene komme direkte fra endigital intraoral skannereller fra en laboratorieskanner som brukes til å digitalisere et avtrykk eller en modell.
Vanlige digitale filer inkluderer STL og andre formater som er kompatible med dentale CAD-systemer. For laboratorier som mottar digitale saker fra flere skannerøkosystemer, forståelseSTL-filkvalitet og innsendingskravbidrar til å redusere unngåelige designforsinkelser.
Før design begynner, må saksdataene inneholde nok informasjon til å etablere forberedelsesmarginene, tilstøtende tenner, okklusalt forhold og andre relevante strukturer. Dårlig eller ufullstendig input på dette stadiet overføres til hvert senere produksjonstrinn.
Når saken er akseptert, bygger tannteknikeren eller CAD-designeren den virtuelle restaureringen.
Viktige CAD-parametere inkluderer vanligvis:
- Marglinjedefinisjon
- Okklusal anatomi
- Proksimale kontakter
- Emergence profil
- Minimum materialtykkelse
- Sement plass
- Koblingsdimensjoner for broer
- Materialspesifikke designkrav
For en implantatrestaurering kan designeren også trenge å administrere fremvekstprofilen, skruekanalposisjonen, implantatgrensesnittet eller rammeverkets geometri.
CAD-stadiet er der kliniske krav blir produksjonsgeometri. Hvis en margin er feil definert eller en kobling er designet under materialets nødvendige tykkelse, kan bedre maskinering ikke korrigere det underliggende designproblemet fullt ut.
Kvaliteten på tannfresing begynner derfor før fresemaskinen starter.
CAM-programmering og nesteling: Gjør designet om til en freseplan
Når CAD-designet er godkjent, flyttes filen innCAM programvare. CAM oversetter den virtuelle restaureringen til instruksjoner som fresemaskinen kan utføre.
Dette stadiet får mindre oppmerksomhet enn CAD-design, men det har stor innflytelse på materialbruk, maskineringseffektivitet, verktøytilgang og den endelige overflaten produsert av fabrikken.
Hva er tannhekking?
Tannhekkinger prosessen med å plassere en eller flere digitale restaureringer inne i en virtuell representasjon av en materialskive eller blokk før maskinering.
CAM-operatøren kan justere:
- Plasser i platen eller blokken
- Restaurering vinkling
- Sprue plassering og dimensjoner
- Avstand mellom restaureringer
- Materialtykkelse eller skivehøyde
- Tilgang for freseverktøy
- Sintringskompensasjon for zirkonium
I et høyvolums tannlaboratorium reduserer god hekking også unødvendig materialavfall. Flere kroner eller broenheter kan plasseres effektivt innenfor den samme zirkonium- eller PMMA-skiven samtidig som plassen som kreves for stabil maskinering opprettholdes.
For zirconia må hekking også ta hensyn til hva som skjer senere under sintringen. Restaureringen er frest i sin forhåndssintrede tilstand, slik at den digitale produksjonsprosessen kompenserer for dimensjonsendringen som oppstår under avfyring.
Hvordan CAM-programvare lager verktøybaner
Etter nesting beregner CAM-programvarenverktøybaner.
En verktøybane definerer hvordan skjæreverktøyet skal bevege seg rundt og gjennom materialet. Avhengig av restaurering og materiale, kan en bearbeidingsstrategi inkludere grovbearbeiding, semi-finishing og finbearbeiding.
CAM-innstillinger kan kontrollere:
- Verktøyvalg
- Skjæresekvens
- Matehastighet
- Spindelhastighet
- Aksebevegelse
- Våt eller tørr bearbeidingsmodus
- Findetaljert maskinering rundt marginer og anatomi
Enkelt sagt, CAD bestemmerhvordan restaureringen skal se ut. CAM bestemmerhvordan fresesystemet vil produsere det.
Hvordan tannfresemaskiner produserer restaureringen
Når CAM-programmeringen er fullført, utfører dentalfresemaskinen de beregnede verktøybanene. Roterende borer fjerner gradvis materiale inntil den grunnleggende restaureringsgeometrien er produsert.
Maskinstabilitet, verktøyets tilstand, spindelytelse, kalibrering og aksekontroll påvirker alle bearbeidingsresultatet.
Tørrfresing vs våtfresing
Den riktige fresemetoden avhenger i stor grad av materialet og fresesystemet.
|
Fresemetode |
Typiske bruksområder og hensyn |
|
Tørrfresing |
Vanlig for forhåndssintret zirkonium, PMMA og voks |
|
Våtfresing |
Brukes ofte til utvalgt glasskeramikk og andre materialer som drar nytte av kjølevæske under bearbeiding |
|
Endelig valg |
Avhenger av materialet, freseutstyret og produsentens behandlingsprotokoll |
Forsintret zirkonium er vanligvis tørrmalt. Glasskeramikk bearbeides ofte ved hjelp av våtfrese- eller slipesystemer, hvor kjølevæske hjelper til med å kontrollere varmen og kan redusere risikoen for kantskader under bearbeiding.
Det er ingen enkelt fresestrategi som passer til ethvert tannmateriale.
4-akset vs 5-akset tannfresing
Både 4-akse og 5-akse tannfresesystemer er mye brukt i laboratorieproduksjon.
A 5-akset tannfresemaskingir ekstra rotasjonsfrihet, slik at skjæreverktøyene kan nærme seg en restaurering fra flere retninger. Dette blir spesielt nyttig når du produserer:
- Komplekse krone- og brogeometrier
- Dyp okklusal anatomi
- Visse underskårne områder
- Implantat restaureringer
- Implantatstenger
- Full-bue strukturer
Industrielle dentale fresesystemer kan operere med bearbeidingstoleranser målt i titalls mikron. Akseantall og maskinposisjoneringsnøyaktighet bør imidlertid ikke behandles som det samme som endelig klinisk tilpasning.
En godt designet restaurering produsert på et riktig kalibrert system kan yte svært annerledes enn en dårlig designet kasse frest på mer avansert utstyr.
Den største fordelen med 5-akset fresing er større geometrisk frihet.

Tannfresematerialer: Hvorfor materialet endrer arbeidsflyten
Materialvalg påvirker klinisk ytelse, maskineringsstrategi og hvert etterbehandlingstrinn som følger.
En zirkoniumkrone og en litiumdisilikatfiner kan begge produseres med digital CAD/CAM-teknologi, men produksjonsarbeidsflytene deres er ikke identiske.
Zirconia
Zirconia er et av de mest malte materialene i tannlaboratorier fordi det kombinerer høy styrke med brede restaurerende bruksområder.
Typiske bruksområder inkluderer:
- Bakre kroner
- Fremre kroner
- Broer med flere enheter
- Implantat kroner
- Implantatstøttede restaureringer
- Helbuede protetiske strukturer
Forsintret zirkonium er relativt enkelt å bearbeide sammenlignet med fullt tett zirkonium. Etter fresing gjennomgår restaureringen sintring ved høy temperatur for å nå sin endelige tetthet, dimensjoner og mekaniske egenskaper.
A CAD/CAM zirkonia kroneer et nyttig eksempel på hvordan digital design, CAM-strategi, fresing, sintring og etterbehandling kommer sammen i en felles laboratoriearbeidsflyt.
Typiske bøyestyrkeområder varierer i henhold til formuleringen:
|
Zirconia type |
Typisk bøyestyrke |
|
3Y-TZP zirkonia |
900–1200 MPa |
|
Zirconia med høy gjennomskinnelighet |
600–800 MPa |
Den nøyaktige styrken, translucensen, sintringssyklusen og indikasjonen avhenger av det spesifikke zirkoniumsystemet.
Litiumdisilikat og glasskeramikk
Litiumdisilikat er mye brukt til restaureringer der estetikk, gjennomskinnelighet og limbinding er viktig.
Typiske indikasjoner inkluderer:
- Finer
- Innlegg
- Onlays
- Fremre kroner
- Utvalgte bakre kroner
Litiumdisilikatmaterialer faller ofte rundt360–400 MPa i bøyefasthet, avhengig av produkt og testmetode.
Etter maskinering krever noen litiumdisilikat CAD/CAM-materialer krystallisering eller en kontrollert brenningssyklus før endelig karakterisering og innglassing.
Dette ekstra varmebehandlingstrinnet er en del av materialsystemet og bør inkluderes ved evaluering av total produksjonstid.
PMMA, hybridkeramikk, PEEK og andre malbare materialer
Digitale tannlaboratorier bruker også fresing for materialer utover konvensjonell keramikk.
|
Materiale |
Typisk styrkeområde |
Vanlige applikasjoner |
|
PMMA |
80–100 MPa |
Midlertidige restaureringer, provisoriske prototyper, diagnostiske prototyper |
|
Hybrid keramikk |
150–160 MPa |
Inlays, onlays, utvalgte en-enhets restaureringer |
|
KIT |
140–170 MPa |
Utvalgte rammer og protesestrukturer |
PMMA er spesielt lett å maskinere og nyttig for midlertidige eller diagnostiske applikasjoner. ENCAD/CAM midlertidig krone og broer et praktisk eksempel på hvor frest PMMA kan passe inn i en digital restaurerende arbeidsflyt.
PEEK gir et lett, metallfritt alternativ i utvalgte protetiske arbeidsflyter. Voks kan også freses der det kreves et digitalt voksmønster.
Materialvalg påvirker derfor langt mer enn utseendet til restaureringen. Det bestemmer hvordan kassen utformes, freses, varmebehandles, ferdigstilles og til slutt brukes klinisk.
Hva skjer etter fresing?
En råmalt restaurering krever normalt ytterligere behandling før den er klar for levering.
Det første trinnet er vanligvis fjerning fra platen eller blokken. Sprue er nøye separert samtidig som marginer og andre ømfintlige områder bevares. Resterende støv, slurry eller maskinrester fjernes deretter.
Fra det tidspunktet avhenger arbeidsflyten av materialet.
For zirconia ser sekvensen vanligvis slik ut:
Fresing → Sprue-fjerning → Sintring → Contouring → Farging / Glass → Polering → QC
Dental zirkonia gjennomgår vanligvis sintring ved høy temperatur. Avhengig av zirconia-systemet og produsentens protokoll, kan fyringstemperaturene falle rundt1.350–1.550 grader.
Litiumdisilikat følger en annen rute:
Fresing → Krystallisering ved behov → Etterbehandling → Karakterisering → Glassering eller polering
PMMA og lignende provisoriske materialer krever generelt mye mindre etterbehandling.
Dette stadiet er også der erfarne tannteknikere fortsatt er viktige. CAD/CAM-utstyr kan reprodusere presis geometri, mens endelig kontur, overflatetekstur, nyanseovergang, karakterisering, polering og okklusal forfining fortsatt avhenger av etterbehandlingsarbeidsflyten og teknikerens vurdering.
En utfrest restaurering er derfor ikke automatisk en ferdig restaurering.
Hva bestemmer nøyaktigheten til en frest tannrestaurering?
Dental fresing er resultatet av en hel produksjonskjede.
Flere faktorer påvirker den endelige passformen og konsistensen til en restaurering:
- Digital skannekvalitet
- Margindefinisjon
- CAD-designparametere
- Sement plass
- CAM-strategi
- Hekkeposisjon
- Fresebor tilstand
- Maskinkalibrering
- Materiell oppførsel
- Sintring eller krystallisering
- Etterbehandling av tekniker
- Endelig kvalitetskontroll
Dette skillet er viktig fordimaskinposisjoneringsnøyaktighet og klinisk restaureringstilpasning er relaterte målinger, men de er ikke den samme målingen.
For eksempel kan en fresemaskin være i stand til svært presise bevegelser, men unøyaktig margdeteksjon, slitte verktøy, en uegnet CAM-strategi eller dimensjonsendringer under etterbehandling kan fortsatt påvirke det endelige resultatet. MangeZirconia crown fit problemerkan spores til flere stadier i stedet for til en enkelt produksjonsvariabel.
Før levering bør et tannlaboratorium derfor inspisere mer enn den synlige overflaten.
Typiske kvalitetskontrollpunkter inkluderer:
- Intern passform
- Margintilpasning
- Proksimale kontakter
- Okklusjon
- Anatomisk form
- Overflatekvalitet
- Nyanse og karakterisering
- Restaureringsintegritet
For implantatrestaureringer kan implantatgrensesnittet, skruekanalen, fremkomstprofilen og rammeverket kreve ytterligere kontroller.
Forstørrelsesassistert inspeksjon og konsekvent sakssporing er spesielt verdifulle i laboratorier som håndterer store saksvolumer.
Den praktiske konklusjonen er klar:Nøyaktigheten til en frest dental restaurering avhenger av hele den digitale arbeidsflyten, fra skannedata og CAD-design til CAM, fresing, etterbehandling, etterbehandling av teknikere og endelig QC.

Intern fresing vs outsourcing til et digitalt tannlaboratorium
Intern fresing kan være en sterk løsning for klinikker og laboratorier med stabile kassevolum, opplært personale, etablerte CAD/CAM-systemer og indikasjoner tilpasset utstyret deres.
Stolsidesystemer er spesielt nyttige for utvalgte restaureringer med én enhet og arbeidsflyter samme dag. Noen stolsidesystemer kan frese passende restaureringer på ca10–20 minutter, selv om dette refererer til utvalgte maskineringsarbeidsflyter. Total behandlings- eller laboratorieproduksjonstid avhenger også av design, materialbehandling, krystallisering eller sintring, etterbehandling og kliniske trinn.
Outsourcing blir praktisk når produksjonskravene strekker seg utover kapasiteten eller økonomien til et internt oppsett.
Vanlige situasjoner inkluderer:
- Varierende eller raskt voksende saksvolum
- Komplekse broer med flere enheter
- Implantat restaureringer
- Helbuearbeid
- Flere materialsystemer
- Behov for 5-akset fresing
- Begrenset CAM-ekspertise
- Begrensninger for bemanning eller produksjonskapasitet
Et profesjonelt digitalt tannlaboratorium kan også spre kostnadene for freseutstyr, CAM-programvare, vedlikehold, verktøy, ovner og spesialiserte teknikere over en mye større produksjonsbase.
For tannlaboratorier betyr ikke outsourcing nødvendigvis å overføre en hel sak. CAD-design, rammeverk, zirkonium-fresing, implantatkomponenter eller andre utvalgte produksjonsstadier kan også outsources mens det opprinnelige laboratoriet beholder kontrollen over andre deler av saken.
For laboratorier som vurderer denne modellen, forstå den fullearbeidsflyt for outsourcing av tannlaboratorierbidrar til å avklare hvor digitale filer, produksjonsstadier, teknisk kommunikasjon, kvalitetskontroll og levering passer sammen.
Denne fleksibiliteten er ofte mer nyttig enn å behandle outsourcing som en alt-eller-ingenting-produksjonsbeslutning.
Fra digital design til en ferdig restaurering
Tannfresing forbinder digital design med fysisk produksjon, men det endelige resultatet formes av mye mer enn selve kutteprosessen. Nøyaktige saksdata, forsvarlig CAD-design, passende CAM-programmering, materialspesifikk maskinering, korrekt etterbehandling, dyktig etterbehandling og strukturert kvalitetskontroll bidrar til en restaurering som er klar for klinisk bruk.
ADS Dental Laboratory Ltdkombinerer CAD/CAM-design, tannfresing, 3D-utskrift, erfaren tekniker etterbehandling og strukturert kvalitetskontroll for tannleger og tannlaboratorier som søker pålitelig outsourcet produksjon. Hvis du ønsker å diskutere en spesifikk gjenopprettende arbeidsflyt eller langsiktig outsourcingprosjekt for tannlaboratorier, kan du kontakte teamet vårt for å gjennomgå sakskravene dine.
FAQ
Hvor lang tid tar tannfresing?
Noen stolsidesystemer kan frese utvalgte enkeltenhetsrestaureringer på omtrent 10–20 minutter. Laboratorieproduksjonen varierer mye mer. Materiale, restaureringsstørrelse, antall enheter, CAM-strategi, maskintype, sintring, krystallisering og etterbehandling alle påvirker total behandlingstid.
Komplekse broer, implantatrestaureringer og hylster med full bue krever en vesentlig bredere arbeidsflyt enn en enkelt krone.
Er 5-akset tannfresing mer nøyaktig enn 4-akset fresing?
Ikke automatisk.
Femakset fresing gir større bevegelsesfrihet og bedre tilgang til komplekse overflater og geometrier. Den endelige restaureringsnøyaktigheten avhenger fortsatt av CAD-design, CAM-strategi, maskinkalibrering, verktøyets tilstand, materialbehandling og kvalitetskontroll.
For enkle geometrier oversetter ikke ekstra akser automatisk til en klinisk meningsfull forbedring.
Må zirconia sintres etter fresing?
Forsintret dental zirkonia krever normalt sintring etter fresing.
Brenningssyklusen fortetter zirkoniumoksiden, bringer restaureringen til de tiltenkte sluttdimensjonene og utvikler materialets endelige mekaniske egenskaper. Den nøyaktige temperaturen og syklusen bør følge zirkoniumoksidprodusentens protokoll.
Hva er forskjellen mellom tannfresing og 3D-utskrift?
Tannfresing er subtraktiv produksjon: materiale fjernes fra en solid blokk eller skive.
Dental 3D-utskrift er additiv produksjon: objektet bygges lag for lag. US FDA gir ytterligere bakgrunn om3D-printing av medisinsk utstyrog additive produksjonsprosesser.
Moderne digitale tannlaboratorier bruker ofte begge teknologiene. Fresing er fortsatt viktig for mange zirkoniumoksid-, keramikk-, PMMA- og proteseapplikasjoner, mens 3D-utskrift er mye brukt for digitale modeller, guider, utvalgte provisoriske restaureringer, arbeidsflyter for proteser og andre applikasjoner egnet for additiv produksjon.
Kan hver tannrestaurering freses?
Ingen enkelt produksjonsprosess er ideell for enhver restaurering.
Den riktige metoden avhenger av restaureringstype, materiale, geometri, klinisk indikasjon, estetiske krav og tilgjengelig produksjonssystem. Moderne laboratorier kombinerer derfor fresing, 3D-printing, tradisjonelt keramisk arbeid og etterbehandling av teknikere i henhold til behovene i hvert enkelt tilfelle.